Bahay · Balita · Balita sa Industriya · Paano Maggupit ng Salamin: Kumpletong Gabay sa Pagmamarka, Pagbasag, at Pagtatapos ng mga Gilid
Paano Maggupit ng Salamin: Kumpletong Gabay sa Pagmamarka, Pagbasag, at Pagtatapos ng mga Gilid
May-akda: AdminDate: Sep 16,2026
Ipagpalagay na ang kapalit na pane para sa isang picture frame ay 3 mm masyadong lapad. Ipagpalagay na ang isang float-glass shelf ay nangangailangan ng isang bingaw para sa isang sulok na bracket, o ang isang pinto ng tapahan ay nangangailangan ng isang malinaw na window ng pagmamasid. Ang lahat ng tatlong trabaho ay may parehong sagot: puntos ang ibabaw, pagkatapos ay basagin ito nang malinis. Hindi pinuputol ang salamin sa paraan ng pagputol ng kahoy o plastik. Ang talim ng lagari ay nag-iiwan ng naputol, punong-puno ng stress na gilid, at ang isang utility na kutsilyo ay hindi maaaring magsimula ng isang kontroladong bitak.
Ang konklusyon muna: ang pagputol ng salamin ay isang kinokontrol na bali, hindi isang proseso ng pagputol. Ang isang maliit na carbide o brilyante na gulong sa isang pamutol ng salamin ay hindi nag-ukit ng uka mula sa sheet. Minarkahan nito ang ibabaw ng isang basag na linya ng buhok, at ang hakbang ng break ay nagbibigay lamang sa crack na iyon ng dahilan upang maglakbay sa buong kapal. Kunin ang marka nang tama, at ang salamin ang gumagawa ng halos lahat ng gawain para sa iyo.
Ano ang Mangyayari Kapag Naka-Score ka ng Glass
Ang salamin ay isang amorphous solid, kaya wala itong butil o kristal na direksyon upang gabayan ang isang pahinga. Kapag ang matigas na gulong ay gumulong sa ibabaw sa ilalim ng matatag, kahit na presyon, nag-iiwan ito ng mababaw na linya ng mga micro-crack. Ang naka-iskor na bahagi ng sheet ay nagiging mahina na eroplano. Ang pagyuko ng salamin ay naglalagay sa ibabaw na iyon sa pag-igting, at ang bitak ay tumatakbo nang mabilis sa linya ng pinakamalalim na pinsala hanggang sa maghiwalay ang dalawang bahagi.
Dalawang patakaran ang sinusunod. Una, sinusundan ng crack ang pinakamalalim na walang patid na kapintasan, kaya naman nakakapuntos ka sa isang tuluy-tuloy na pass at hindi na ito nire-retouch. Pangalawa, ang puwersa ng baluktot ay kailangang ilapat malapit sa linya. Kung ang suporta ay ilang millimeters ang layo mula sa puntos, ang stress ay tumutuon sa crack tip at ang sheet ay magiging totoo. Kung ang suporta ay sentimetro ang layo, ang stress ay kumakalat at ang bitak ay gumagala.
Ang pagputol ng langis ay mahalaga para sa parehong dahilan. Pinipigilan ng manipis na oil film ang gulong mula sa pag-skid, pinipigilan ang mga micro-chip mula sa pagpindot pabalik sa salamin, at hinahayaan ang crack na bumuka sa isang tuwid na linya. Gumagana ang kerosene, light machine oil, o isang komersyal na glass-cutting oil.
Mga Tool at Materyales
Ang listahan para sa pagputol ng kamay ay maikli, at ang bawat aytem ay nilulutas ang isang partikular na problema.
Talahanayan 1 – Isang pangunahing toolkit sa pagputol ng salamin. Ang anggulo ng gulong ng pamutol ay tumutugma sa kapal ng salamin.
Tool
Trabaho
Tala ng pagpili
Pamputol ng salamin (carbide wheel)
Mga marka sa ibabaw
135° na gulong para sa salamin hanggang sa 4 mm; 150–160° na gulong para sa 5–10 mm
Pagputol ng langis
Pina-lubricate ang gulong at pinapanatiling malinis ang bitak
Kerosene o light machine oil, inilapat sa gulong o linya
Straightedge na may cork o tape sa ilalim
Ginagabayan ang linya ng puntos
Pinipigilan ang pagdulas at pinoprotektahan ang ibabaw ng salamin
Pagpapatakbo ng plays
Nakakasira ng mga makitid na offcuts
Naglalapat ng kahit na baluktot na sandali sa magkabilang panig ng puntos
Diamond na bato o silicon-carbide na papel
Tinatapos ang sariwang gilid
Tinatanggal ang mga matutulis na gilid at micro-chip
Ang anggulo ng gulong ay ang hindi gaanong naiintindihan na detalye. Ang matarik na gulong (154–160°) ay angkop sa makapal na salamin dahil lumilikha ito ng malalim at makitid na bitak; ang mas mababaw na gulong (135°) ay nababagay sa manipis na salamin at mga hubog na hiwa. Ang paggamit ng maling anggulo ay isang tahimik na dahilan ng marami "bakit ito nabasag baluktot?" sandali.
Paano Gupitin ang Salamin sa Anim na Hakbang
Gumagana ang pagkakasunud-sunod sa ibaba para sa annealed soda-lime float glass at para sa karamihan ng annealed crown optical glass, na ang naka-score na bahagi ay nakaharap sa itaas.
Linisin ang salamin at ang ibabaw ng trabaho. Ang anumang butil ng alikabok sa ilalim ng gulong ay maaaring magpalihis sa bitak at magdulot ng chip. Punasan ang magkabilang mukha ng walang lint na tela at panlinis ng salamin.
Lubricate at posisyon. Lagyan ng cutting oil ang gulong o sa kahabaan ng nilalayong linya, pagkatapos ay magtakda ng cork-backed straightedge upang sumakay ang gulong sa gilid nito.
Puntos sa isang pass. Magsimula sa dulong gilid, hilahin ang pamutol patungo sa iyo, panatilihing patayo ang gulong sa ibabaw, at hawakan nang matatag ang presyon. Dapat mong marinig ang isang mahinang pagsirit, at ang linya ay dapat magmukhang isang gasgas sa halip na isang uka. Huwag tumigil at huwag babalikan ito.
Patakbuhin ang iskor kung kinakailangan. Ang mga tumatakbong pliers ay sumabay sa linya ng ilang milimetro sa likod ng gilid; dahan-dahang pisilin at umuusad ang crack sa buong marka. Nakakatulong ang hakbang na ito sa makapal na salamin at sa mga offcut na mas malawak kaysa sa iyong palad.
Hatiin ang sheet. Maglagay ng dowel o isang kahoy na panuntunan nang direkta sa ilalim ng marka, na may marka sa itaas. Pindutin nang mabilis ang isang gilid gamit ang dalawang kamay, o gamit ang isang kamay para sa makitid na piraso. Ang bitak ay bumubukas mula sa itaas na ibabaw, at ang putol ay sumusunod sa linya na may malinis na snap.
Tapusin ang gilid. Magpatakbo ng silicon-carbide na bato, diamond file, o pinong papel de liha sa sariwang gilid sa humigit-kumulang 45° upang alisin ang matalim na burr at maliliit na chips.
Ipinapaliwanag ng profile sa itaas kung bakit nabigo ang karamihan sa mga nagsisimula: bumababa ang presyon sa simula, tumataas sa gitna, at bumaba muli malapit sa dulo. Kung ang linya ay lumabo, huwag babalik dito. Itakda ang pamutol sa tabi ng linya, paikutin ang baso, at magsimula ng bagong marka sa isang sariwang piraso kung ang una ay mukhang hindi pantay.
Aling mga Uri ng Salamin ang Maaari Mong Gupitin sa Kamay?
Ang Annealed float glass, ang karaniwang window at shelf material, ay pinakamadaling putulin dahil mababa at pare-pareho ang panloob na stress nito. Ang mga salamin sa mata ng korona tulad ng B270 ay malapit na pinsan ng float glass at mahuhulaan din ang marka at masira, kaya naman ang mga bintana ng instrumento at mga blangko ng salamin ay ginawa mula sa kanila. Ang borosilicate glass ay mas mahirap ma-snap nang malinis; ito ay mas matigas at mas lumalaban sa thermal shock, kaya dapat na mas malalim ang score at mas matatag ang break. Maaaring putulin ang nakalamina na salamin, ngunit ang parehong mga pane ay nangangailangan ng linya ng marka at ang plastic na interlayer ay kailangang hiwain ng kutsilyo. Ang tempered glass ay hindi maaaring i-cut sa lahat pagkatapos ng tempering; ang isang malalim na marka ay naglalabas ng panloob na diin at ang sheet ay pumutok sa maliliit na fragment. Ang tsart sa ibaba ay nagbubuod ng mga praktikal na pagkakaiba gamit ang karaniwang mga halaga ng kahirapan sa pagawaan.
Paggupit ng Optical Glass sa Bahay
Kung ang iyong bahagi ay isang patag na bintana, isang blangko ng lens, o isang bahagi ng instrumento sa libangan, ang parehong mga cutter at ang parehong anim na hakbang ay nalalapat. Ang B270, isang soda-lime crown, ay humihiwa halos tulad ng float glass at mahusay na nagpapadala sa nakikitang hanay, kaya isa itong karaniwang pagpipilian para sa DIY optical windows. Ang K9/BK7 ay mas mahirap at nangangailangan ng mas matalas na gulong, mas magaan na pagpindot, at paggiling sa gilid bago magamit ang bahagi sa isang optical path. Ang quartz glass ay ganap na kabilang sa isa pang kategorya: nangangailangan ito ng diamond tooling, at hindi praktikal ang pagmamarka ng kamay. Kung ang bahagi ay nakalaan para sa isang optical system, nagbabago ang mga kinakailangan sa pagpapaubaya; isang maikling gabay sa ang praktikal na mga kinakailangan sa kalidad para sa optical glass nagpapaliwanag kung ano ang susuriin.
Pagputol ng Optical na Salamin at Mga Filter sa Sukat
Kapag ang bahagi ay may optical function na — isang laser window, isang neutral na density na filter, o isang UV cut-off na filter — ang hitsura ay hindi na mahalaga at ang geometry ang pumalit. Ang isang basag-kamay na gilid ay bihirang diretso sa mas mahusay kaysa sa humigit-kumulang ±0.5 mm sa 300 mm, at naglalaman ito ng mga micro-chip na nakakalat ng liwanag. Ang isang gilid-ground optical component ay nagtataglay ng parallelism at mga dimensyon sa mas mahigpit na tolerance, karaniwang ±0.05 mm o mas mahusay. Para sa 3 mm K9/BK7 window cut sa 50 × 50 mm, giniling ng isang espesyalista ang mga gilid, sinusuri ang mga ito, at sinisiyasat ang mga ibabaw bago ipadala.
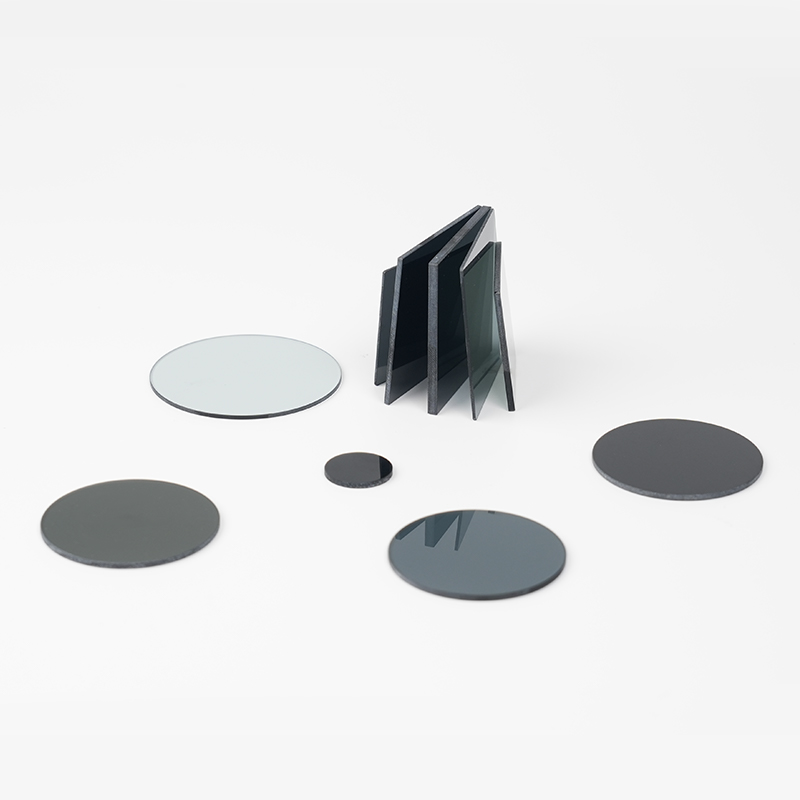
Ang salamin ng filter ay nagdaragdag ng isa pang hadlang. Ang isang neutral na density na filter ay dapat magpapahina ng liwanag nang pantay-pantay sa malinaw nitong siwang; binabago ng isang chipped na gilid ang epektibong aperture at maaaring ilipat ang pagkakalibrate. Ang parehong naaangkop sa mga cut-off na filter na tumutukoy sa mga spectral na gilid. Ang mga blangko ng filter ay dapat na mamarkahan at masira lamang kapag ang gilid ay uupo sa labas ng optical path; kung hindi man ang mga gilid ay dapat na lupa pagkatapos ng pagputol.
Iyon ang dahilan kung bakit pinoproseso ng mga tagagawa ang optical glass kaysa sa simpleng pag-snap nito: CNC scribing, edge grinding, polishing, chamfering, at coating ay nangyayari lahat pagkatapos putulin ang blangko. Kung naglalaman ang iyong drawing ng tolerance callout, hindi na tamang paraan ang pagputol ng kamay.
Kailan Ito Ibibigay sa Isang Espesyalista
Ang mga pamamaraan ng kamay ay humihinto sa pagiging makatwiran sa apat na sitwasyon:
Makapal o nakalamina na arkitektura na salamin, kung saan ang isang pagkakamali ay nag-aaksaya ng isang mamahaling pane;
Tempered o baluktot na salamin, na hindi na maiiskor pagkatapos mabuo;
Mga bahagi na may mga butas, bingot, o hindi tuwid na mga balangkas, na nangangailangan ng pagbabarena ng brilyante o paghubog ng CNC;
Anumang bahagi na may tinukoy na kalidad ng gilid o dimensional tolerance, lalo na kung ito ay ilalagay sa isang optical beam.
Para sa mga trabahong ito, ang isang fabricator na may tamang kagamitan ay mas mura kaysa sa nasirang materyal. Ang Nantong Xiangyang Optical Element, halimbawa, ay nagpoproseso ng optical glass at mga filter mula noong 1996 at regular na nagsu-supply ng cut-to-size na B270, K9/BK7, quartz, at filter na mga blangko ng salamin na may ground at makintab na mga gilid. Kapag may tolerance callout ang iyong bahagi, mas mabilis itong gawin magpadala ng drawing sa isang glass specialist kaysa mag-eksperimento sa isang pamutol ng kamay.
Mga Madalas Itanong Tungkol sa Pagputol ng Salamin
Q1. Pwede bang putulin ang tempered glass?
Hindi. Pinapalamig ang tempered glass sa ilalim ng kontroladong stress, at ang anumang malalim na marka ay naglalabas ng stress na iyon, na nagiging sanhi ng pagkabasag ng sheet sa maliliit na fragment. Palaging ginagawa ang tempering pagkatapos ng pagputol, kaya kung hindi mababago ang laki, mag-order ng isang pane cut sa laki bago ito ma-temper.
Q2. Ano ang pinakamahusay na tool sa pagputol ng salamin?
Ang carbide-wheel glass cutter na may 135–160° na gulong ay ang pamantayan para sa mga tuwid na linya. Gumamit ng isang bilog na pamutol o isang brilyante burr para sa mga kurba at mga butas; para sa mga flat straight cut, isang basic cutter at isang straightedge ang nagbibigay ng pinakamalinis na marka.
Q3. Maaari ka bang magputol ng salamin nang walang pamutol ng salamin?
Ang isang carbide scriber, isang hardened file edge, o kahit isang sariwang utility knife blade ay maaaring magkamot ng magagamit na linya ng marka sa manipis na salamin. Gumagana ang mga pamamaraan ng heated-string sa mga bote at tubo, ngunit para sa flat sheet na salamin, mas maaasahan ang wastong gulong ng pamutol.
Q4. Maaari bang putulin ang salamin gamit ang isang Dremel?
Ang isang Dremel na may kaunting brilyante ay gumiling sa halip na mga puntos. Ito ay kapaki-pakinabang para sa mga butas, kurba, at bingaw, ngunit ang resultang gilid ay magaspang at nangangailangan ng paggiling at pagpapakinis. Ang mga tuwid na hiwa ay mas malinis at mas mabilis gamit ang pamutol ng gulong.
Q5. Bakit pumuputok ang aking baso sa linya ng marka?
Kadalasan dahil masyadong mababaw ang score, nagbago ang pressure sa mid-pass, mapurol ang gulong, o masyadong malayo ang baluktot na puwersa sa linya. Panatilihin ang suporta sa loob ng ilang milimetro ng marka at kumpletuhin ang iskor sa isang tuloy-tuloy na pagpasa.
Q6. Pinapahina ba ito ng pagputol ng salamin?
Ang bawat hiwa na gilid ay naglalaman ng maliliit na bali. Ang pag-sanding at paggiling sa gilid ay nag-aalis ng mga bali at makabuluhang pinatataas ang lakas ng gilid, kaya naman ang mga optical na bahagi ay palaging ipinapadala gamit ang lupa at pinakintab na mga gilid kaysa sa mga hilaw na naputol.